


GH4169 (Inconel 718) Directives de soudabilité et d'usinage

GH4169 (Inconel 718) Directives de soudabilité et d'usinage
Le GH4169 (Inconel 718) est un superalliage à base de nickel- connu pour sa haute résistance à 650-700 degrés, son excellente résistance au fluage et sa haute résistance à l'oxydation et à la corrosion. Bien qu’il soit considéré comme l’un des superalliages ayant une bonne soudabilité, son taux d’écrouissage élevé et sa faible conductivité thermique le rendent difficile à traiter.
Quel est l’indice d’aptitude au traitement de l’Inconel 718 ?
Cependant, ces performances supérieures se traduisent également par des coûts de fabrication élevés : l'Inconel 718 n'obtient que 12 % dans l'indice d'aptitude au traitement AISI, ce qui en fait l'un des matériaux les plus difficiles à traiter de manière fiable.

1. Composition chimique de l’alliage GH4169 (% en poids)
| Élément | Contenu (%) | Exigence standard | Fonction |
|---|---|---|---|
| Nickel (Ni) | 50.0 – 55.0 | 50.0 – 55.0 | Élément matriciel ; offre une stabilité-à haute température et une résistance à la corrosion |
| Chrome (Cr) | 17.0 – 21.0 | 17.0 – 21.0 | Résistance à l'oxydation et à la corrosion |
| Fer (Fe) | Solde (~18-20) | Équilibre | Alliage à base de Fe-Ni-Cr |
| Niobium (Nb) | 4.75 – 5.50 | 4.75 – 5.50 | Élément de renforcement du noyau– forme la phase ″ (Ni₃Nb) |
| Molybdène (Mo) | 2.80 – 3.30 | 2.80 – 3.30 | Renforcement de solutions-solides ; améliore la résistance aux piqûres et au fluage |
| Titane (Ti) | 0.65 – 1.15 | 0.65 – 1.15 | Forme ′ phase de renforcement (Ni₃(Al,Ti)) |
| Aluminium (Al) | 0.20 – 0.80 | 0.20 – 0.80 | Phase de renforcement des formes |
| Carbone (C) | Inférieur ou égal à 0,08 | Inférieur ou égal à 0,08 | Faible teneur en carbone pour la soudabilité et la ténacité |
| Manganèse (Mn) | Inférieur ou égal à 0,35 | Inférieur ou égal à 0,35 | Désoxydant |
| Silicium (Si) | Inférieur ou égal à 0,35 | Inférieur ou égal à 0,35 | Désoxydant |
| Phosphore (P) | Inférieur ou égal à 0,015 | Inférieur ou égal à 0,015 | Assure la solidité |
| Soufre (S) | Inférieur ou égal à 0,015 | Inférieur ou égal à 0,015 | Garantit une maniabilité à chaud |
| Bore (B) | 0.002 – 0.006 | 0.002 – 0.006 | Renforceur des limites des grains ; améliore la durée de vie en cas de rupture sous contrainte |
| Cobalt (Co) | Inférieur ou égal à 1,00 | Inférieur ou égal à 1,00 | Élément résiduel |
| Cuivre (Cu) | Inférieur ou égal à 0,30 | Inférieur ou égal à 0,30 | Élément résiduel |
Cliquez pour télécharger le fichier PDF de l'alliage GH4169 maintenant
2. Propriétés mécaniques à température ambiante de l'alliage GH4169
Condition : Solution traitée + Vieilli (Dur – Recommandé pour le service)
| Propriété | Valeur | Norme d'essai |
|---|---|---|
| Résistance à la traction, ultime (Rm) | Supérieur ou égal à 1275 MPa(185 ksi) | ASTM E8/GB/T 228 |
| Résistance à la traction, rendement (Rp0,2) | Supérieur ou égal à 1035 MPa(150 ksi) | ASTM E8/GB/T 228 |
| Allongement à la rupture (A) | Supérieur ou égal à 12%(longueur de jauge 4D ou 50 mm) | ASTM E8/GB/T 228 |
| Réduction de la superficie (Z) | Supérieur ou égal à 15% | ASTM E8/GB/T 228 |
| Dureté (Rockwell C) | 35 – 40 HRC | ASTM E18/GB/T 230 |
| Dureté (Brinell) | 330 – 380 HBW | ASTM E10/GB/T 231 |
| Module d'élasticité (E) | ~200 GPa (29,0 × 10⁶ psi) | ASTM E111 |
| Coefficient de Poisson (ν) | 0.29 – 0.30 | – |
Condition : Solution traitée (doux – pour le formage)
| Propriété | Valeur |
|---|---|
| Résistance à la traction, ultime | Supérieur ou égal à 965 MPa (140 ksi) |
| Résistance à la traction, rendement | Supérieur ou égal à 550 MPa (80 ksi) |
| Élongation | Supérieur ou égal à 30% |
| Dureté | Inférieur ou égal à 24 HRC |
Cliquez pour consulter nos certificats professionnels pour l'alliage GH4169
3. Directives de soudabilité GH4169 (Inconel 718)
GH4169présente une bonne soudabilité à la fois dans les états recuit et vieilli, mais un contrôle strict du processus de soudage est nécessaire pour éviter les microfissures et la ségrégation des phases de Laves.
Méthodes de soudage recommandées :-gaz inerte en tungstène sous protection gazeuse (GTAW/TIG)le soudage est la méthode la plus couramment utilisée, permettant un contrôle de haute-précision.Soudage par faisceau d'électrons (EBW)etsoudage par faisceau laser (LBW)sont utilisés pour un soudage précis à haute-densité d'énergie-.
Fil de soudure :Utilisez du fil de soudage adapté (par exemple, fil Inconel 718/AWS A5.14 ERNiFeCr-2) pour maintenir l'intégrité de l'alliage.
Traitement de surface :Il est préférable d'effectuer le soudage à l'état de solution-recuit pour minimiser les fissures.
Suppression des fissures :Pour éviter les-fissurations dues au vieillissement sous contrainte et aux fissures de liquéfaction dans lezone affectée par la chaleur (ZAT), maintenir un faible apport de chaleur et utiliser des cordons de soudure continus (éviter les cordons de soudure vacillants).
Traitement avant-soudage :Nettoyez soigneusement la surface pour éliminer les couches d'huile, de graisse et d'oxyde afin d'éviter toute contamination.
Traitement thermique après-soudage (PWHT) :Le recuit et le vieillissement après-solution de soudage sont cruciaux pour restaurer la résistance. Un processus de traitement thermique typique est le suivant : maintenir à720 degrés pendant 8 heures, four froid à 620 degrés, attends à620 degrés pendant 8 heures, puis refroidissez à l'air.

GH4169 (Inconel 718) Soudabilité et usinage
4. Directives d'usinage GH4169 (Inconel 718)
Inconel 718est classé comme un matériau difficile-à-usiner, se classant seulement à environ 12 % dans l'indice d'usinabilité AISI.
Rigidité des machines :Utilisez une machine-outil très rigide et puissante pour minimiser les vibrations et les vibrations, évitant ainsi l'écrouissage.
Outils:Utilisez des outils en carbure tranchants et à angle de coupe positif (revêtus PVD ou CVD). Les outils en céramique peuvent être utilisés pour une finition à grande vitesse-.
Vitesse de coupe et avance :
Faible vitesse :Utilisez des vitesses de coupe faibles, généralement comprises entre 15 et 30 m/min (des vitesses plus élevées peuvent être utilisées avec des outils spéciaux).
Vitesse d'alimentation élevée/constante :Utilisez une vitesse d'avance élevée et constante pour vous assurer que la pointe de l'outil est toujours en avance sur la zone écrouie-créée par la coupe précédente.
Profondeur de coupe :La profondeur de coupe doit être suffisante pour pénétrer dans la couche écrouie-formée lors de la coupe précédente.
Liquide de refroidissement :Un liquide de refroidissement à haute-pression et-débit-élevé est essentiel pour une dissipation efficace de la chaleur et une élimination efficace des copeaux.
Gestion de la durée de vie des outils :Les outils doivent être inspectés fréquemment, car un écrouissage rapide et des températures élevées peuvent provoquer une usure prématurée des outils.
5. Pourquoi s'approvisionner en matières premières auprès de Gnee Alloy ?
La qualité de votre soudure dépend de la surface du métal. Nous offrons des avantages commerciaux qui garantissentDurabilité industrielle:
✅️Finitions de surface optimisées :Nous proposons des surfaces brillantes-recuites ou décapées avec précision-qui améliorent l'adhérence des cordons de soudure et empêchent la porosité des gaz.
✅️Conformité mondiale :Entièrement conforme àAMS 5596, AMS 5589 et ASTM B637normes.
✅️Traçabilité MTC 3.1 :Rapports d'analyse thermique complets-fournis avec chaque commande pour garantir l'homogénéité chimique.
✅️Prix de gros :Bénéficiez dePrix usine directsur la R&D en petits lots-et sur la production de moteurs-à grande échelle.

Certificat Gnee Steel GH4169 (inconel 718)
📦 Emballage et expédition
TousAlliage à base de nickelles produits sont emballés selon les méthodes suivantes :
Palettes ou caisses en bois
Emballage-résistant à l'humidité
Étiquettes avec numéro de four, étiquettes standard et taille
Expédié dans le monde entier par voie maritime, aérienne ou express
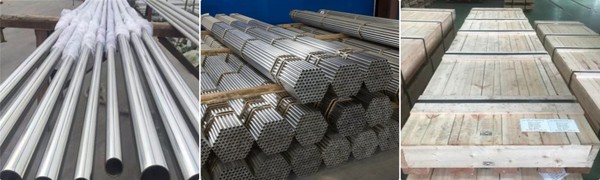
Gnee Steel GH4169 Emballage du produit
Contactez-nous pour le dernier devis de prix à l'exportation pour l'alliage GH4169
FAQ
Q1 : Ai-je besoin d'un traitement thermique après-soudage (PWHT) pour le GH4169 ?
A: Oui.Même s'il ne se fissurera pas pendant le refroidissement, le GH4169 doit subir un test complet.Solution + Cycle Double Vieillissementaprès le soudage pour atteindre sa limite d'élasticité maximale (supérieure ou égale à 1030 MPa) et garantir que la zone de soudure correspond aux propriétés du métal de base.
Q2 : Quel métal d’apport dois-je utiliser pour le tube GH4169 ?
R : Nous vous recommandons d'utiliser la correspondanceAlliage 718 (ERNiCrMo-2)fil de remplissage. Pour certaines applications,ERNiCr-3 (Inconel 82)peut être utilisé, mais la résistance de la soudure sera inférieure à celle du métal de base à 700 degrés.
Q3 : Le GH4169 est-il adapté au soudage orbital automatisé ?
R : Absolument. En raison de son bain de fusion stable et de ses excellentes caractéristiques de mouillage, nos tubes sans soudure GH4169 constituent le premier choix pour le soudage orbital automatisé dans les conduites de carburant aérospatiales.
Q4 : Puis-je souder le GH4169 à l’acier inoxydable 316L ?
R : Oui. Il présente une excellente compatibilité métallurgique avec les aciers inoxydables austénitiques. Il est souvent utilisé comme joint de transition à haute résistance dans les réacteurs industriels.


